Präzisionsprobleme bei der Installation schwerer Geräte? Tangshan Yuexin Machinery liefert kundenspezifische, nicht standardmäßige Basis und löst mit 22 Jahren Erfahrung große Herausforderungen bei Fundamentteilen
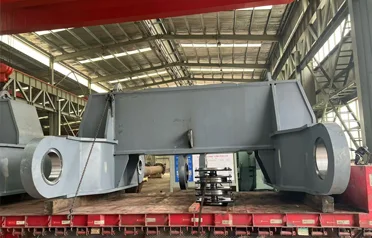
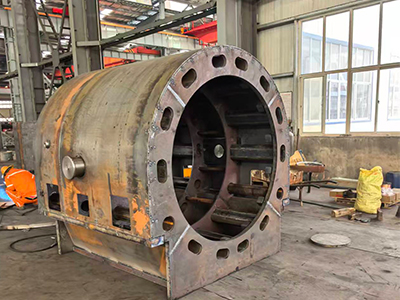
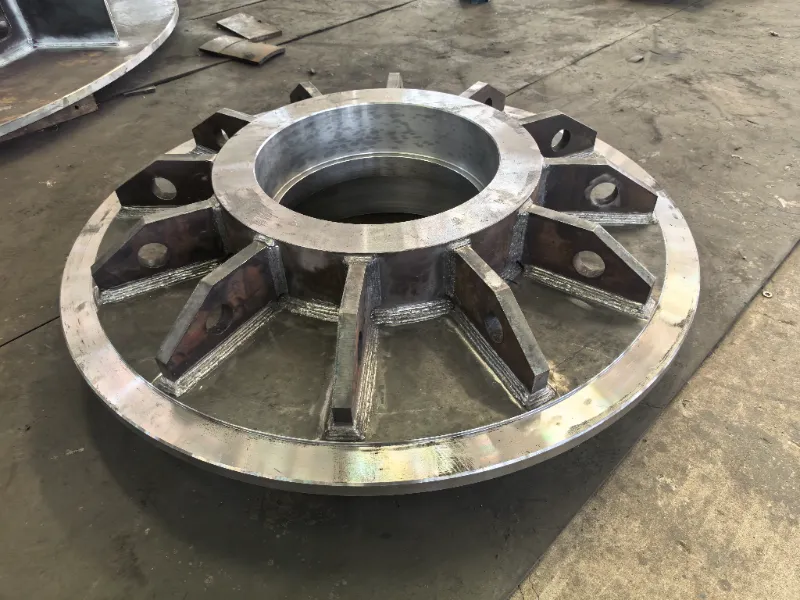
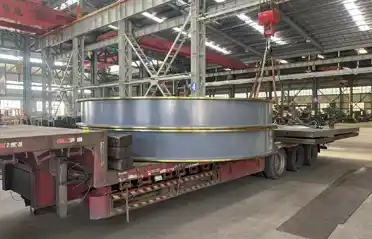
Kürzlich wurde in der Produktionswerkstatt von Tangshan Yuexin Machinery Manufacturing Co., Ltd. ein großes ringförmiges Strukturbauteil mit mehreren Metern Durchmesser mit Hilfe eines 10-Tonnen-Laufkrans stabil auf einen Tieflader gehoben, was die Fertigstellung und den Versand einer weiteren Charge kundenspezifischer, nicht standardmäßiger Basisteile für einen Kunden aus der metallurgischen Industrie markierte. Die Komponente wird aus Q355B-Stahlblech geschweißt, durch Glühen spannungsfrei gemacht und dann als Ganzes CNC-bearbeitet, wobei der Endflächenschlag auf 0,15 mm kontrolliert wird, wodurch die hochpräzisen Anforderungen der Geräteinstallation vor Ort vollständig erfüllt werden.
Warum bevorzugen Kunden kundenspezifische Lösungen gegenüber Standardteilen? – Die reale Nachfrage liegt hinter unsNicht standardmäßige Basen
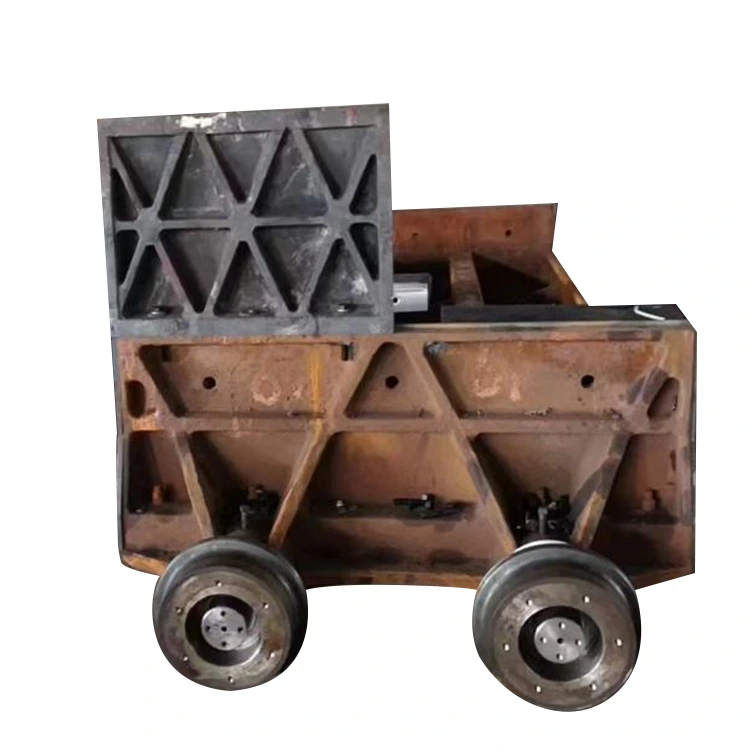
In Schwerindustrien wie der Metallurgie, dem Bergbau, der Wärmekraft und der chemischen Verarbeitung geht es bei Teilen von Anlagenfundamenten nie darum, „ein Standardteil zu kaufen und es einzubauen“. Die Montagelochmuster, Lastverteilungen und Fundamentbedingungen vor Ort der Hauptgeräte verschiedener Hersteller variieren stark. Standardbasen leiden häufig unter nicht übereinstimmenden Lochpositionen, unzureichender Steifigkeit oder übermäßigen Vibrationen nach der Installation – kleinere Probleme führen zu Nacharbeiten und Terminverzögerungen, während größere Probleme den stabilen Betrieb ganzer Produktionslinien beeinträchtigen.
Nach Angaben des technischen Direktors von Yuexin Machinery wurde diese Teilecharge von einem Stahlunternehmen in Nordchina an einen Kunden geliefert und als Fundamenttragstruktur für ein neu installiertes Kugelmühlen-Übertragungssystem verwendet. Der Kunde erwog zunächst den Kauf von Sockeln in Standardgröße, stellte jedoch nach einer Messung vor Ort fest, dass aufgrund von Einschränkungen durch die vorhandene Bodenhöhe und den Abstand zwischen benachbarten Geräten die Abmessungen der Standardkomponenten den Installationsraum um 300 mm überstiegen und das Lochmuster der Flansche nicht mit dem Hauptsockel des Reduzierstücks übereinstimmen konnte. „Als der Kunde mit Zeichnungen zu uns kam, waren ihm drei Dinge wichtig: ob die Abmessungen präzise erreicht werden konnten, ob die Schweißverformung kontrolliert werden konnte und ob die Lieferung den Installationsplan einhalten konnte“, sagte der Direktor.
Genau diese Betriebsbedingung „Jedes Gerät ist anders“ bestimmt die strenge Nachfrage nach maßgeschneiderten Fundamentlösungen in der Schwerindustrie – sie ist nicht optional, sondern die erste Verteidigungslinie, um die Genauigkeit der Geräteinstallation und die Betriebsstabilität sicherzustellen.
Von der Zeichnung bis zum fertigen Produkt – Wie Yuexin Machinery die Bearbeitungspräzision für große kundenspezifische Sockel steuert
Die Herausforderung bei der Bearbeitung großer ring- oder kastenförmiger Basiskomponenten besteht darin, gleichzeitig „große Größe“ und „hohe Präzision“ zu erreichen. Je größer der Durchmesser, desto schwieriger ist es, die Schweißverformung, die thermische Verformung und die Klemmverformung zu kontrollieren. Wenn die Ebenheit der Endfläche, die Zylindrizität der Bohrung oder die Positionstoleranz der Montagebohrung überschritten werden, ist eine Montage vor Ort unmöglich.
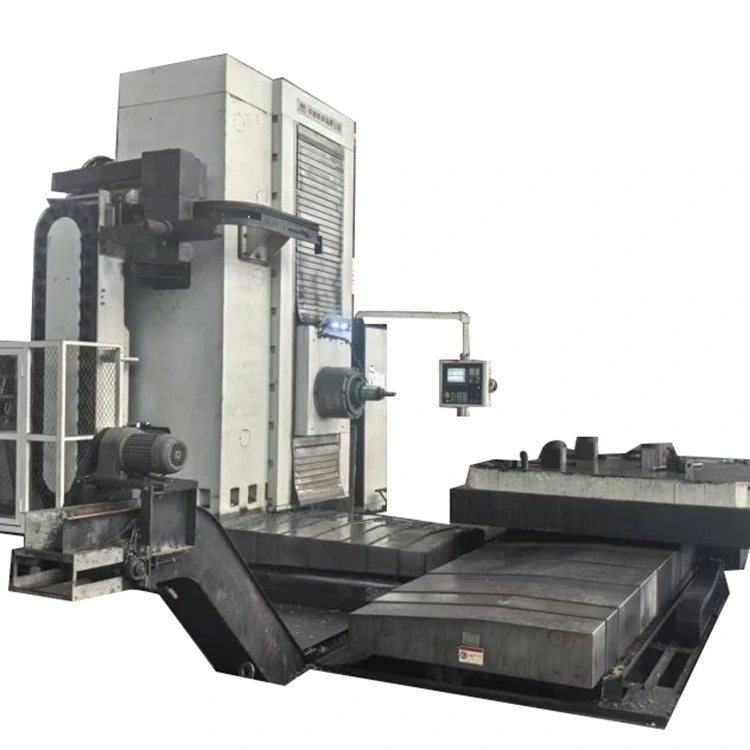
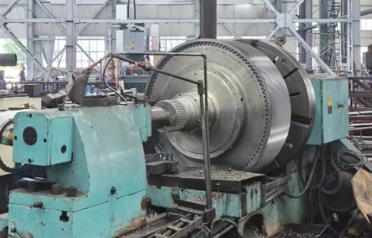
Tangshan Yuexin Machinery verfügt über 22 Jahre Bearbeitungserfahrung in diesem Bereich. Die Werkstatt ist mit einer großen CNC-Portalfräsmaschine (12,5 m Länge × 8,4 m Breite × 4 m Höhe), Hochleistungs-Horizontaldrehmaschinen mit einer Tragfähigkeit von 80 Tonnen und Bodenbohr-Fräsmaschinen ausgestattet, die in der Lage sind, die Gesamtbearbeitung großer Strukturbauteile mit einem Durchmesser von 1 Meter bis über 10 Metern durchzuführen. Dafürnicht standardmäßige BasisProjekt hat das technische Team drei wichtige Prozessmaßnahmen ergriffen:
Lassen Sie zunächst Bearbeitungszugabe vor dem Schweißen und führen Sie nach dem Schweißen ein allgemeines Spannungsarmglühen durch. Alle Stahlplatten werden zunächst mit mindestens 5 mm Bearbeitungszugabe pro Seite geschnitten. Nach dem Schweißen werden die Bauteile zur allgemeinen Spannungsentlastung in einen Glühofen geleitet, um Verformungen zu vermeiden, die durch den Restspannungsabbau bei der anschließenden Bearbeitung entstehen.
Zweitens Sekundärspannung und geteiltes Präzisionsfräsen. Auf die Grobbearbeitung folgt eine 48-stündige Ruhephase, um die Bearbeitungsspannung abzubauen. Anschließend werden Halbschlichtfräsen und Fertigfräsen durchgeführt. Die endgültige Endflächenebenheit wird innerhalb von 0,1 mm/m kontrolliert, wobei der Parallelitätsfehler 0,15 mm nicht überschreitet.
Drittens: CMM-Inspektion kritischer Abmessungen. Alle Montagelochpositionen und Passendflächen werden vor der Auslieferung erneut mit einem Koordinatenmessgerät überprüft. Inspektionsberichte begleiten die Lieferung und ermöglichen den Kunden eine direkte Überprüfung anhand der Zeichnungen vor Ort.
„Viele Kollegen bearbeiten große Teile direkt nach dem Schweißen und liefern direkt nach der Grobbearbeitung. Wir bestehen darauf, einen Ruheschritt und einen erneuten Inspektionsschritt hinzuzufügen, weil wir wissen, wie kostspielig Nacharbeiten sind, wenn Kunden vor Ort feststellen, dass Teile nicht passen“, sagte der Qualitätskontrollleiter von Yuexin Machinery.
Reibungslose Lieferung – Was Kunden neben Präzision schätzen
Von der Bereitstellung der Zeichnungen durch den Kunden bis zum Versand des fertigen Produkts betrug der Produktionszyklus für diese Charge kundenspezifischer Teile 28 Tage und lag damit 5 Tage über den Erwartungen des Kunden. Vor dem Verladen schickte der Kunde technisches Personal zur Vorabnahme ins Werk, überprüfte die Abmessungen und die Oberflächenbehandlung Stück für Stück anhand der Zeichnungen und unterzeichnete die Ware vor der Veranlassung des Versands.
Für Yuexin Machinery geht es bei der Lieferung großer kundenspezifischer Strukturbauteile nie nur darum, „die Bearbeitung abzuschließen“. Von der proaktiven Optimierung von Schweißstrukturen während der Zeichnungsüberprüfung zur Reduzierung von Bearbeitungsschwierigkeiten über das Fotografieren und Berichten des Fortschritts bei wichtigen Bearbeitungsmeilensteinen bis hin zur Bereitstellung von Hebepunktmarkierungen und rostschützender Verpackung beim Versand – diese Servicedetails sind zur Standardpraxis geworden.
Bis heute umfasst das nicht standardmäßige Bearbeitungsgeschäft von Tangshan Yuexin Machinery metallurgische Mühlensockel, Bergbau-Brecherrahmen, Fundamentsitze für Wärmekraftgebläse, Stützsitze für chemische Reaktionstürme und mehr. Die Kunden verteilen sich auf über ein Dutzend Provinzen in China und exportieren nach Deutschland, Japan, Australien, Brasilien und in andere Länder. Das Unternehmen pflegt ein „Zeichnung-zu-Muster, alle Prozesse im eigenen Haus“-Modell – keine Auslagerung von Unteraufträgen. Vom Schneiden, Schweißen und Wärmebehandeln bis hin zur Bearbeitung und Oberflächenbehandlung wird alles in der eigenen Werkstatt erledigt. Dies ist der Hauptgrund, warum Kunden ihnen große, kritische Fundamentkomponenten anvertrauen.
Weitere Informationen zu großnicht standardmäßige BasisFür individuelle Anpassungsfälle und Preise wenden Sie sich bitte jederzeit an Tangshan Yuexin Machinery Manufacturing Co., Ltd. Wir bieten eine Komplettlösung von der Prozessüberprüfung bis zur Lieferung des fertigen Produkts basierend auf Ihren Zeichnungen und Arbeitsbedingungen.
Ähnliche Neuigkeiten
- Wie wählt man einen Hersteller für kundenspezifische, nicht standardmäßige Teile aus? Einblicke von Tangshan Yuexin Machinery (22 Jahre Erfahrung)
- Wie können Unternehmen bei der Auslagerung der Bearbeitung großer Hebearme einen zuverlässigen Hersteller auswählen? Wie bringt das Tangshan Yuexin Portal-Bearbeitungszentrum Präzision und Lieferpläne durch maßgeschneiderte Prozesse in Einklang?
- Häufige Stahlausbrüche in Stranggussverteilern? Tangshan Yuexin führt Sie zum richtigen Hersteller, um Kosten zu senken und die Effizienz zu steigern
- Tangshan Yuexin Machinery Manufacturing Co., Ltd. versendet erfolgreich eine Charge großformatiger mechanischer Strukturkomponenten
- Produktionslinien benötigen dringend Ersatzteile, können aber keine Standardspezifikationen finden? Ist Tangshan Yuexin Machinery, ein Hersteller nicht standardmäßiger Teileanpassungen, zuverlässig?
- Kann eine individuelle Bearbeitung tatsächlich Geld sparen? Tangshan Yuexin Machinery liefert die Antwort auf der Grundlage von 22 Jahren Erfahrung.
Hinterlassen Sie mir eine Nachricht